

小改善迸发大能量 提质降本保生产 —— 工艺机加科以岗位微革新筑牢安全质量生产防线
发布:admin 来源: 时间:2026/11/09
2026 年以来,工艺机加科生产任务节奏起伏波动、生产项目集中、交期紧张,同时面临在岗人员紧缺、学徒人员占比较高,呈现 “骨干力量少、新员工占比大、紧急订单集中扎堆” 的现实挑战。受设备产能、工序条件和人力情况限制,部分加工件需要安排外发加工,内部主要承担零散急件和关键工序加工任务。面对这一局面,科室没有等靠,而是把现场改善作为破解难题的抓手,组织员工从刀具复用、程序单标准化、安全防护和质量管控等小事入手,以一系列接地气、可落地的微小革新纾解生产堵点,全力护航车间生产任务平稳高效推进。
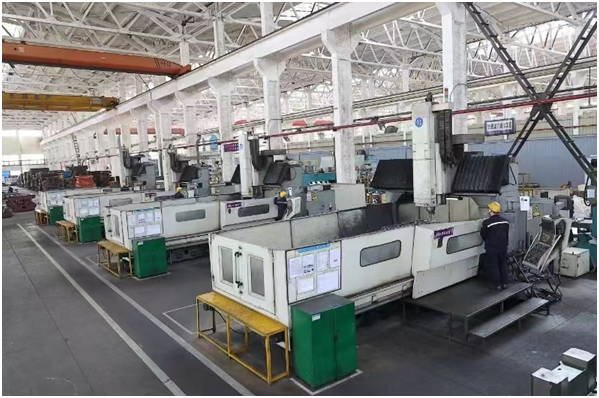
降本类改善:旧刀片修磨复用,减少物料浪费。在日常加工中,岗位员工发现,大四方刀片、平底刀片用旧后并不是完全不能再用,很多刀片只是刃口磨损,基体仍有修磨利用空间。以前这类刀片换下后往往直接报废,遇到急单集中生产时,新刀片领用频繁,物料成本压力比较明显。针对这一问题,员工提出旧刀片二次修磨复用的改善思路。通过配套磨刀工装,把换下的旧刀片集中修磨,再经过上机试切验证,确认刀片状态稳定后,再投入到合适工序中使用。从现场运行情况看,修磨后的刀片能够满足一般加工要求,新刀片领用数量有所减少,刀具消耗成本得到一定控制。同时,刀片复用也减少了操作人员频繁换刀、反复对刀的辅助作业时长,在人员紧张的客观条件下,切实为现场生产提速赋能。
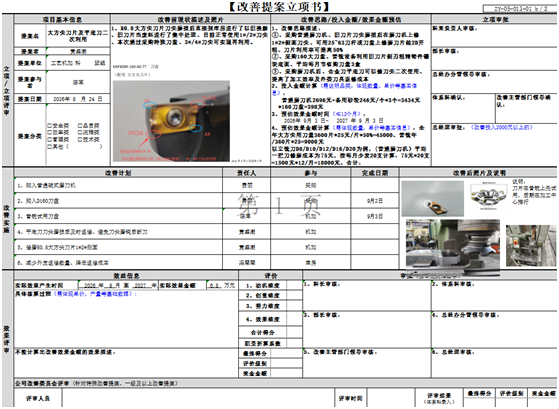
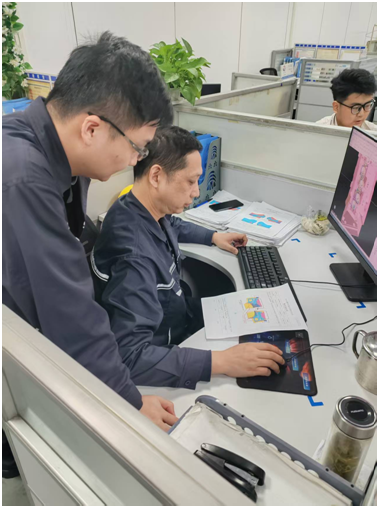
编程类改善:程序单工时标准化,减少编程工作量。以往程序单工时没有统一标准,工时估算方式不固定,遇到同类型工件,编程人员需要反复核算。重新预估工时,工作量大。同时不同人员给出的工时有差异,后续还需要和现场操作工。计划员反复核对确认,来回沟通占用不少编程时间。 本次改善重点推进程序单工时标准化,建立工时参考标准。后续出程序单时,直接套用标准化模板,不用每次从头核算。标准化落地后,编程端重复核算工时的工作量明显减少,出单速度更快:工时更统一,减少编程。现场沟通成本,整体效率得到提升。
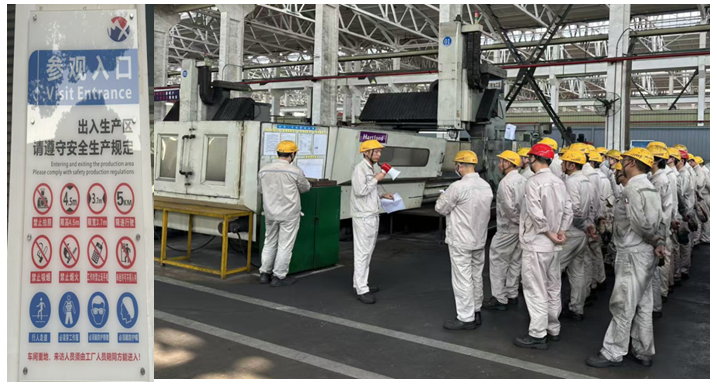
安全为基:改善不能只图效率,现场风险必须先盯住。机加现场安全生产无小事,现阶段订单急、项目紧张,作业人员容易因为赶任务而简化操作流程,新人技能水平欠缺,对设备、工装和刀具风险不熟悉而出现操作不规范隐患风险。科室在推进改善过程中,没有把 “提高效率” 放在第一位,而是先强调安全底线,要求每一项改善都同步考虑安全风险,逐步增强全员安全意识,提升新员工操作技能水平。比如在刀片修磨和复用过程中,班组明确了几条现场要求:磨刀时必须按规定佩戴防护用品,刀片拆装时注意锐边防护,修磨工装使用前要检查紧固状态,加工前要确认刀具装夹可靠。车间还利用班前会和现场交接,提醒员工越是任务紧,越不能省掉安全确认步骤;骨干带教学徒时,既要教操作,也要讲风险,防止误操作和疲劳作业。
质量为先:紧盯加工过程,守住零件实物质量。机加零件的好坏,最终体现在实际加工出来的实物上。当前人员紧张。学徒实操经验不足,再加上项目周期短,加工过程管控难度随之增大。刀片复用。工时标准化两项改善,重点服务生产效率,但绝不放宽加工质量要求。针对刀片复用,严格把控上机前关口。修磨后的刀片必须检查刃口状态,先做试切,观察表面粗糙度。尺寸稳定性,确认无异常后才可批量使用,坚决不允许状态不良刀具继续加工零件,避免出现尺寸超差。表面划伤等加工缺陷。程序单仅做工时标准化,切削工艺参数保持原有成熟方案不变,不随意改动加工策略。现场加工依旧严格执行首件自检。过程巡检,及时发现刀具磨损带来的加工变化。针对学徒实操经验不足的现状,骨干需在机床旁做好过程监督,及时纠正不当操作,把质量管控落实在机床加工全过程,保证每一件产出工件合格。
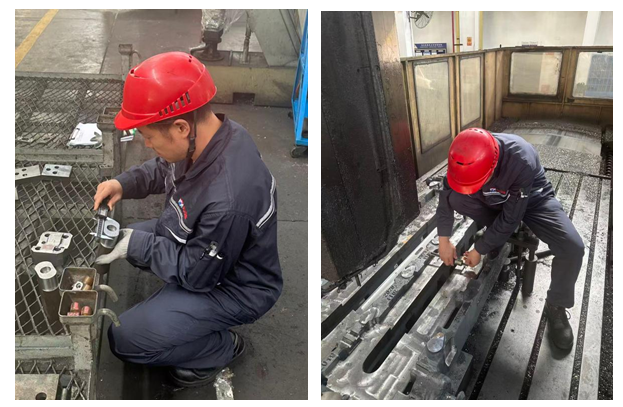
今年以来,工艺机加科面临的众多现实难题:项目周期不均衡、人员紧缺,技能管理滞后,外协供应商交期紧张等。但车间没有把困难当借口,而是从现场能改的地方入手,把小改善做扎实。刀片复用减少浪费,自动核算减少重复劳动,安全和质量要求则守住了生产底线。这些改善算不上大项目,但贴近现场、务实管用。下一步,工艺机加科将持续深耕改善提案工作,充分调动一线员工主观能动性,鼓励全员立足岗位查找痛点难点、贡献金点子,持续释放小改善的内生动力,以微革新助力现场生产,在人员紧张的现实条件下,保障车间安全、质量、生产工作平稳有序运行。

